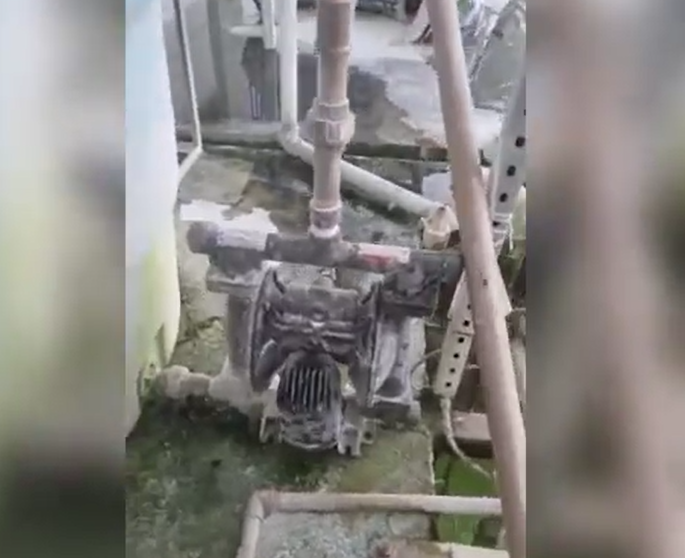

Desafío: Transferir efluentes industriales de manera eficiente y segura a una Estación de Tratamiento de Efluentes (ETE). La solución requería una bomba capaz de manejar fluidos corrosivos y abrasivos y al mismo tiempo funcionar de manera confiable en un ambiente húmedo y exigente.
El escenario
Las Estaciones de Tratamiento de Efluentes (ETE) son entornos complejos donde la transferencia de líquidos en diversas etapas del proceso es crucial. Estos líquidos, a menudo cargados de productos químicos, sólidos suspendidos y componentes corrosivos, presentan un desafío para la mayoría de los equipos de bombeo. La necesidad era una bomba robusta, versátil y segura que pudiera mover los efluentes de manera consistente, garantizando un flujo de tratamiento continuo y minimizando la necesidad de mantenimiento.
La solución
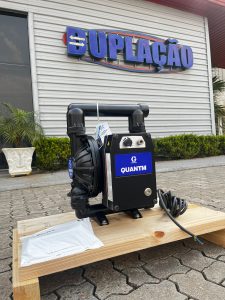
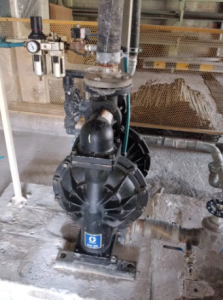
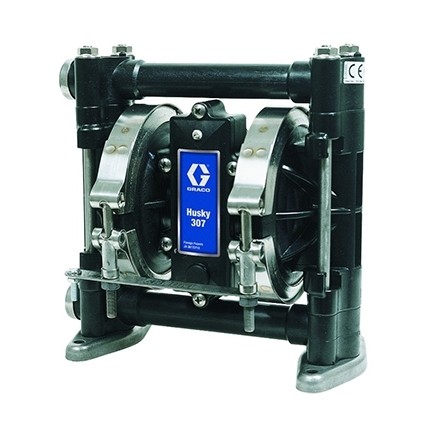
Para satisfacer esta demanda, la bomba neumática de diafragma Graco Husky 1050 fue seleccionado para la aplicación. Fueron decisivas las características de los equipos demostradas en el video y alineadas con el contexto de ETE:
- Versatilidad en aplicaciones químicas: El Graco Husky 1050 es compatible con una amplia gama de materiales, lo que lo hace ideal para bombear aguas residuales que pueden contener diferentes tipos de productos químicos y desechos.
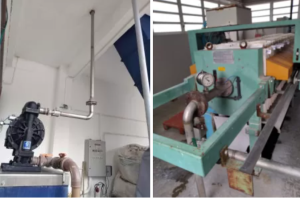
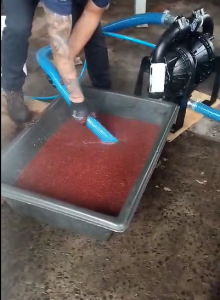
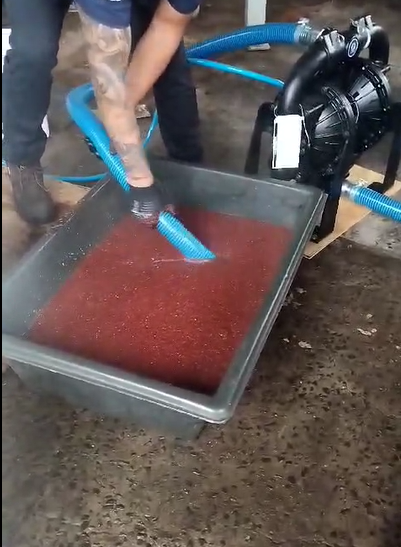
- Capacidad de transferencia confiable: La tecnología de diafragma neumático permite un bombeo consistente y controlado, crucial para las etapas de tratamiento. En el vídeo podemos ver la bomba instalada junto a un tanque, lista para trasvasar el líquido a la siguiente etapa, como puede ser el silo o tanque elevado.
- Operación segura en entornos críticos: El accionamiento neumático de la bomba elimina el riesgo de chispas eléctricas, lo que la hace extremadamente segura para su uso en entornos industriales con presencia de líquidos, vapores o componentes inflamables.
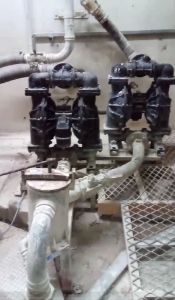
- Diseño robusto y de fácil mantenimiento: La construcción robusta de Husky 1050 garantiza una larga vida útil incluso en las duras condiciones de una EDAR. Su simplicidad de diseño también facilita el mantenimiento, reduciendo el tiempo de inactividad. En el vídeo, el equipo se ve visiblemente sólido y preparado para el entorno industrial.
Resultados y beneficios
El uso de la bomba Graco Husky 1050 aportó los siguientes beneficios al proceso de tratamiento de efluentes:
- Confiabilidad del proceso mejorada: La capacidad de la bomba para adaptarse a la naturaleza del efluente y el funcionamiento constante y sin fallos garantizaron la continuidad de las etapas de tratamiento, evitando cuellos de botella y retrasos.
- Reducción de los costos operativos: La durabilidad y los bajos requisitos de mantenimiento de la bomba Husky 1050 redujeron significativamente los costos de repuestos e intervenciones técnicas.
- Mayor Seguridad en el Trabajo: La tecnología neumática proporcionó una operación más segura, minimizando los riesgos eléctricos en un área naturalmente húmeda y químicamente activa.
- Eficiencia de transferencia: La bomba demostró ser eficiente en el trasvase de agua y efluentes a diferentes puntos de la estación (como los tanques de almacenamiento y silos que aparecen en el video), optimizando el flujo de todo el sistema.
Conclusión
La bomba neumática de diafragma Graco Husky 1050 se ha establecido como una solución sólida y confiable para los desafíos de las plantas de tratamiento de aguas residuales. Su versatilidad, seguridad y durabilidad lo convierten en un equipo imprescindible para garantizar la eficiencia y sostenibilidad de las operaciones de tratamiento de agua.