
Desafio: Transferir efluentes industriais com eficiência e segurança em uma Estação de Tratamento de Efluentes (ETE). A solução exigia uma bomba capaz de lidar com fluidos corrosivos e abrasivos, operando de forma confiável em um ambiente úmido e exigente.
O Cenário
Estações de Tratamento de Efluentes (ETEs) são ambientes complexos onde a transferência de líquidos em diversas etapas do processo é crucial. Esses líquidos, muitas vezes carregados de produtos químicos, sólidos em suspensão e componentes corrosivos, representam um desafio para a maioria dos equipamentos de bombeamento. A necessidade era de uma bomba robusta, versátil e segura, que pudesse movimentar os efluentes de forma consistente, garantindo o fluxo contínuo do tratamento e minimizando a necessidade de manutenção.
A Solução
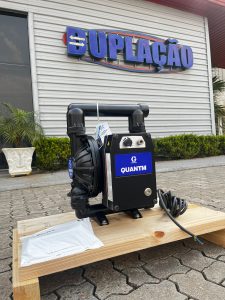
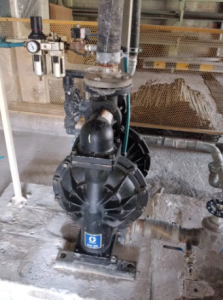
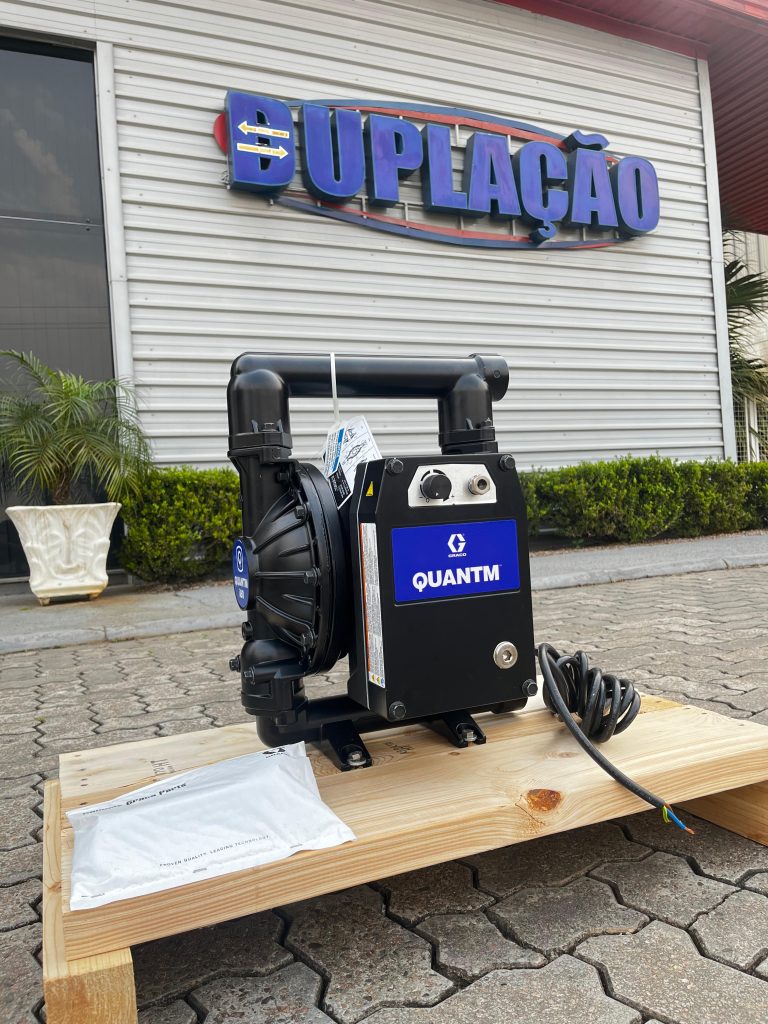
Para atender a essa demanda, a bomba de diafragma pneumática Graco Husky 1050 foi selecionada para a aplicação. As características do equipamento demonstradas no vídeo e alinhadas ao contexto da ETE foram decisivas:
- Versatilidade em Aplicações Químicas: A Graco Husky 1050 é compatível com uma vasta gama de materiais, o que a torna ideal para o bombeamento de efluentes que podem conter diversos tipos de produtos químicos e resíduos.
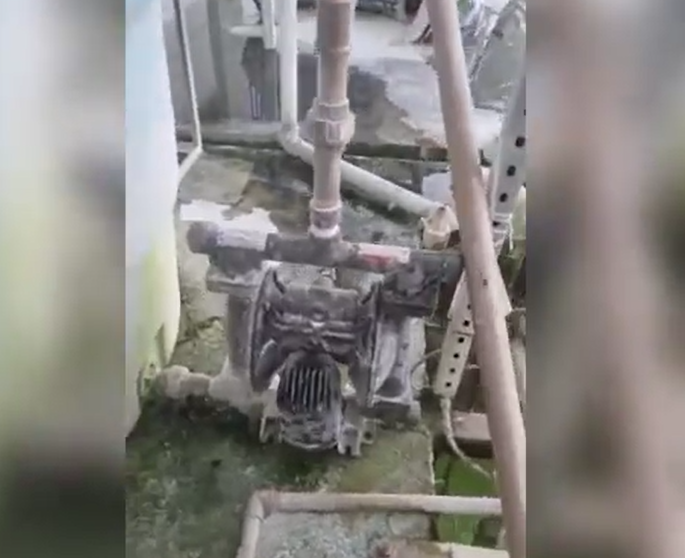
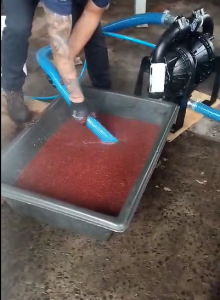
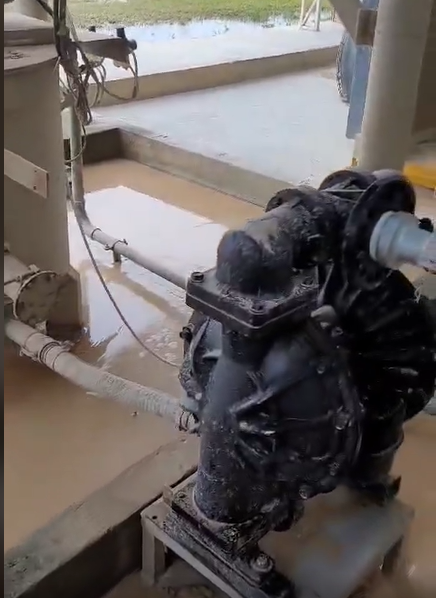
- Capacidade de Transferência Confiável: A tecnologia de diafragma pneumático permite um bombeamento consistente e controlado, crucial para as etapas de tratamento. No vídeo, podemos ver a bomba instalada próxima a um tanque, pronta para transferir o líquido para o próximo estágio, como o silo ou tanque elevado.
- Operação Segura em Ambientes Críticos: O acionamento pneumático da bomba elimina o risco de faíscas elétricas, o que a torna extremamente segura para uso em ambientes industriais com a presença de líquidos, vapores ou componentes inflamáveis.
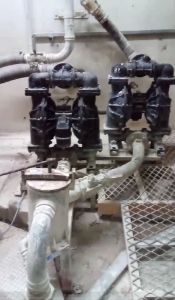
- Design Robusto e de Fácil Manutenção: A construção resistente da Husky 1050 garante uma longa vida útil mesmo sob as condições agressivas de uma ETE. Sua simplicidade de design também facilita a manutenção, reduzindo o tempo de inatividade. No vídeo, o equipamento é visivelmente sólido e preparado para o ambiente industrial.
Resultados e Benefícios
A utilização da bomba Graco Husky 1050 trouxe os seguintes benefícios para o processo de tratamento de efluentes:
- Melhora da Confiabilidade do Processo: A capacidade de a bomba lidar com a natureza do efluente e a operação constante e sem falhas garantiram a continuidade das etapas de tratamento, evitando gargalos e atrasos.
- Redução de Custos Operacionais: A durabilidade e baixa necessidade de manutenção da bomba Husky 1050 reduziram significativamente os custos com peças de reposição e intervenções técnicas.
- Maior Segurança no Local de Trabalho: A tecnologia pneumática proporcionou uma operação mais segura, minimizando riscos elétricos em uma área naturalmente úmida e quimicamente ativa.
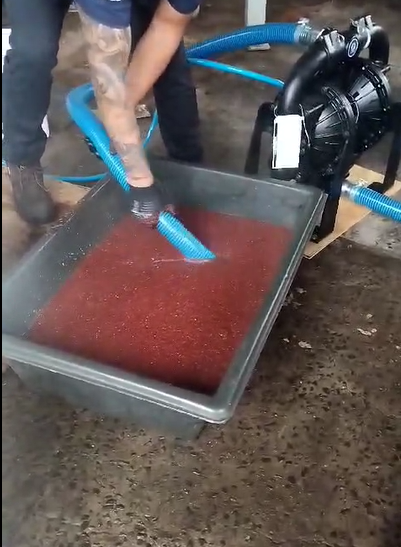
- Eficiência na Transferência: A bomba se mostrou eficiente na transferência de água e efluentes para diferentes pontos da estação (como os tanques de armazenamento e silos que aparecem no vídeo), otimizando o fluxo de todo o sistema.
Conclusão
A bomba de diafragma pneumática Graco Husky 1050 se estabeleceu como uma solução robusta e confiável para os desafios da Estação de Tratamento de Efluentes. Sua versatilidade, segurança e durabilidade a tornam um equipamento essencial para garantir a eficiência e a sustentabilidade das operações de tratamento de água.