
Desafío: Transfiera solventes aromáticos inflamables y potencialmente peligrosos durante el proceso de recuperación. La operación requirió equipos que garantizaran la máxima seguridad, eficiencia y confiabilidad, minimizando los riesgos de incendio y explosión.
El escenario
El proceso de recuperación de disolventes aromáticos es fundamental para la sostenibilidad y la eficiencia operativa en industrias que utilizan estos compuestos, como pinturas, productos químicos y revestimientos. Sin embargo, la naturaleza volátil e inflamable de estos líquidos plantea un riesgo importante. Bombear estos materiales requiere de una solución que no genere chispas ni calor excesivo, sea resistente a componentes químicos agresivos y garantice un flujo continuo para evitar interrupciones en la producción.
La solución
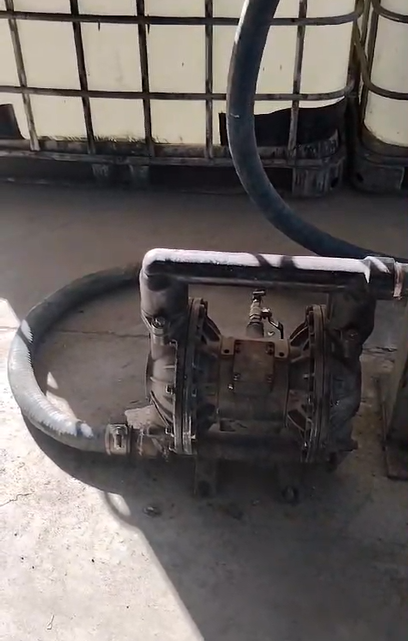
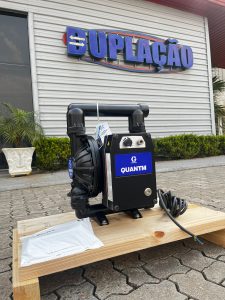
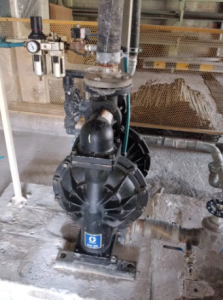
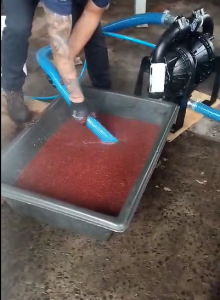
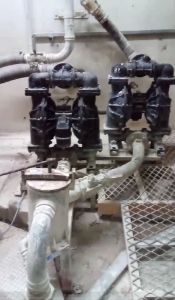
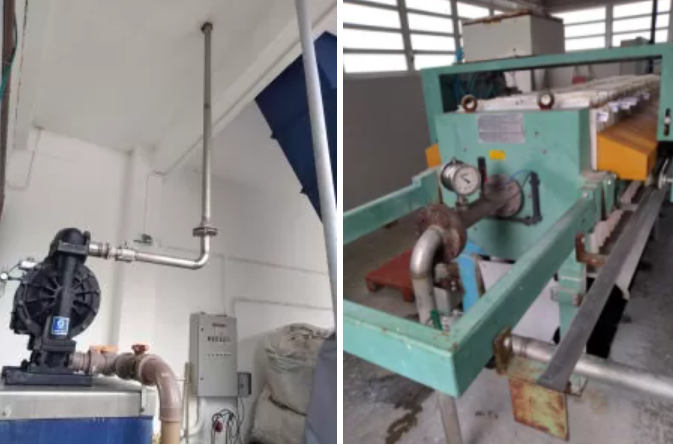
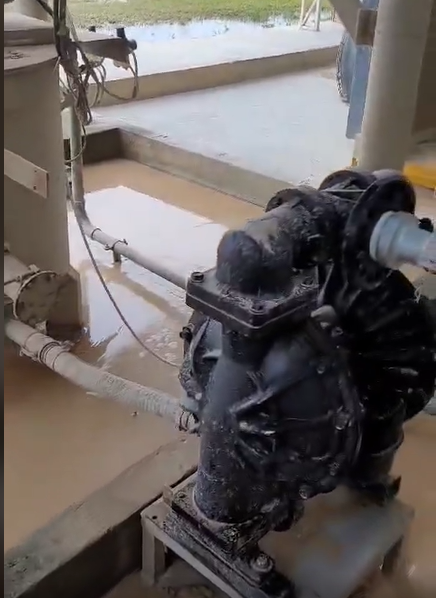
Para cumplir con estos requisitos críticos, se seleccionó e implementó la bomba neumática de diafragma. Graco Husky 2150. En el vídeo, la bomba está en pleno funcionamiento, conectada a un IBC (Intermediate Bulk Container), que es un contenedor estándar para líquidos. Las características del Husky 2150 fueron la elección ideal para el desafío:
- Seguridad intrínseca para fluidos inflamables: La bomba Graco Husky 2150 funciona con aire comprimido, lo que elimina por completo la necesidad de energía eléctrica en la unidad de bombeo. Esto elimina el riesgo de chispas, lo que lo hace ideal y seguro para su uso en áreas y entornos peligrosos con vapores de solventes, como el proceso de recuperación.
- Manejo de fluidos químicamente agresivos: La bomba está diseñada para manejar una amplia variedad de líquidos, incluidos solventes aromáticos que pueden ser corrosivos para otros tipos de bombas. Su construcción robusta con materiales compatibles garantiza durabilidad y rendimiento constante.
- Eficiencia y confiabilidad: El diseño de bajo mantenimiento de la bomba Graco Husky 2150 garantiza un funcionamiento continuo sin tiempos de inactividad inesperados. Esto es vital para el proceso de recuperación de disolventes, donde el flujo constante de material contribuye a la optimización y la productividad.
- Versatilidad y facilidad de instalación: El vídeo muestra la bomba instalada de forma sencilla y directa, conectada mediante mangueras al IBC. Su facilidad de instalación y manejo lo convierte en una solución práctica para trasvasar líquidos entre diferentes contenedores y etapas del proceso.
Resultados y beneficios
La adopción de la bomba Graco Husky 2150 en el proceso de recuperación de solventes generó ganancias significativas:
- Mayor seguridad operativa: El principal beneficio fue el mayor nivel de seguridad. La ausencia de componentes eléctricos en la zona de transferencia eliminó el riesgo de ignición, protegiendo al equipo y a la planta.
- Eficiencia de proceso mejorada: La bomba aseguró un flujo continuo y confiable, reduciendo el tiempo de bombeo y minimizando las interrupciones de producción.
- Reducción de costos de mantenimiento: La robustez del equipo y su resistencia a los solventes redujeron la necesidad de reparaciones y reemplazo de piezas, lo que resultó en un ahorro de costos a largo plazo.
- Contribución a la Sostenibilidad: Al garantizar la transferencia segura y eficiente de los disolventes que se van a recuperar, la bomba desempeña un papel crucial en la reducción de residuos y el aumento de la reutilización de materiales.
Conclusión
La bomba neumática de diafragma Graco Husky 2150 ha demostrado ser la solución ideal para los desafíos de la recuperación de disolventes aromáticos. Su tecnología intrínsecamente segura, combinada con alta eficiencia y durabilidad, lo convierte en un equipo indispensable para industrias que buscan optimizar sus procesos, proteger sus activos y priorizar la seguridad de sus empleados.